


Følgende driftspunkter bør gennemføres strengt under driften afsvejsning af titaniumrør:
(1) Før svejsning skal argongas tændes i nogen tid før udskiftning. Svejseforbindelsen kan kontrolleres ved hjælp af open flame-detektionsmetoden, og svejsningen kan udføres efter at have bekræftet, at gassen i rørledningen er argongas som helhed.
(2) Wolframelektrodens fremspringende længde skal være kort for ikke at hindre udsynet til den smeltede pool; strømningshastigheden for argongas skal være moderat, for meget strømningshastighed er ikke let at danne et stabilt luftstrømslag, men det vil danne turbulent strømning i beskyttelseszonen og forårsage skadelige virkninger. Gassen nedsænkes i den smeltede pool. Derudover vil for meget luftstrøm fremskynde afkølingen af den smeltede pool, og revner vises let på overfladen af svejsningen; Argonstrømmen bør ikke være for stor, ellers vil det påvirke effektiviteten af frontbeskyttelsen.
(3) Under svejseprocessen skal der ikke kun være argonbeskyttelse i svejsebrænderen, men der skal også tilføjes et argonbeskyttende trækdæksel bag svejsebrænderen, og samtidig skaltitanium rørskal fyldes med argon til beskyttelse. Under svejsning skal afstanden mellem trækdækslet og dysen altid holdes i området 20 ~ 25 mm. Ved svejsningens afslutning kan beskyttelsen af trækdækslet ikke afsluttes med det samme, og gastilførslen kan kun stoppes, når svejsesømmens temperatur falder til under 200 °C.
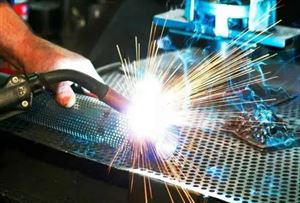
(4) Under svejseprocessen skal mellemlagstemperaturen kontrolleres strengt. Efter at hvert lag er svejset, skal temperaturen falde til stuetemperatur, inden svejsningen af det nederste lag fortsættes.
(5) Ved svejsning skal lysbuens start- og slutpunkter udføres i rillen, og lysbuens start- og slutpunkter kan ikke være på uædle metaller. Ved tilførsel af ledningen er det ikke muligt at flytte svejsetråden en efter en og en pumpetype hurtigt, og svejsetråden skal fyldes i den smeltede pool med en langsom og ensartet hastighed, ellers vil det forårsage gasforstyrrelse og påvirke beskyttelseseffekten.
(6) Svejsebyggepladsen skal holdes tør og ren, omgivelsestemperaturen under svejsning skal kontrolleres over 10 °C, og svejseområdet skal være fri for træk.
(7) Svejsning af titaniumrør skal bruge kortbuesvejsning, hurtig svejsning, lige svejsehåndtag og fyldtråd og må ikke svinge svejsehåndtaget og svejsetråden. Selvom du vil svinge, når du dækker overfladen, kan du kun svinge lidt og langsomt.
(8) Svejsetrådens hoved kan ikke adskilles fra beskyttelsesområdet under svejsning, ellers oxideres enden af svejsetråden. Hvis det konstateres, at enden af svejsetråden er blevet oxideret, skal den oxiderede del renses op, før den kan bruges.


